

Metalowa obudowa urządzenia, wspornik montażowy czy element wyposażenia hali produkcyjnej może wyglądać niepozornie. Zanim jednak trafi do gotowego produktu, przechodzi drogę od pomysłu projektanta do rzeczywistej części. W nowoczesnych fabrykach coraz większą część tego procesu wspierają komputery, a jednym z jego kluczowych etapów jest precyzyjne cięcie laserowe.
Wszystko zaczyna się od cyfrowego projektu
Pierwszym krokiem jest przygotowanie rysunku technicznego, który określa wymiary oraz kształt przyszłego elementu. Dawniej wiele takich projektów opracowywano ręcznie. Obecnie najczęściej powstają w specjalistycznym oprogramowaniu CAD.
Projektant może zobaczyć część na ekranie, zweryfikować jej wymiary i wprowadzić poprawki jeszcze przed rozpoczęciem produkcji. Zmiana średnicy otworu lub długości elementu nie wymaga wykonywania kolejnego fizycznego wzorca.
Dane cyfrowe trafiają następnie do oprogramowania przygotowującego proces cięcia. Na tym etapie określane jest, w jaki sposób maszyna ma wykonać dany kształt.
Jak zmieścić więcej elementów na jednej blasze?
Arkusz metalu ma określoną powierzchnię i kosztuje konkretne pieniądze. Im więcej użytecznych części uda się z niego wykonać, tym mniej materiału może zostać zmarnowane.
Dlatego w nowoczesnej produkcji stosuje się nesting, czyli komputerowe rozmieszczanie elementów na powierzchni blachy. Oprogramowanie analizuje ich kształty i szuka korzystnego układu, uwzględniając wymagania technologiczne oraz niezbędne odstępy.
Przypomina to układanie wielu elementów układanki na ograniczonej przestrzeni. Różnica polega na tym, że komputer potrafi sprawdzić liczne warianty rozmieszczenia znacznie szybciej niż człowiek.
Przy odpowiednio dużej skali produkcji nawet niewielka poprawa wykorzystania materiału może przekładać się na odczuwalne oszczędności.
Kiedy do pracy przystępuje laser?
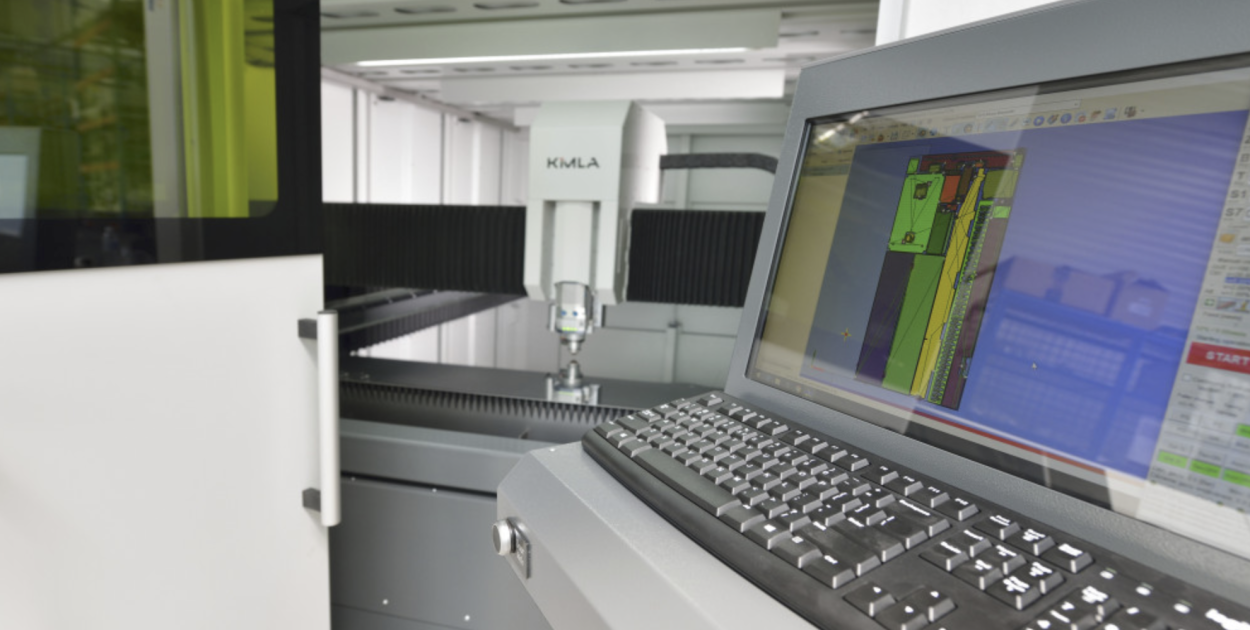
Po przygotowaniu programu arkusz metalu umieszczany jest na stole wycinarki. Głowica laserowa przesuwa się nad jego powierzchnią, a skoncentrowana wiązka światła rozdziela materiał w miejscach określonych w projekcie.
Proces nie wymaga tradycyjnego ostrza ani osobnego wykrojnika dla każdego kształtu. Dzięki temu jedna maszyna może wykonywać wiele różnych rodzajów detali.
Współczesne wycinarki laserowe są przy tym znacznie bardziej zaawansowane niż urządzenia wykonujące jedynie proste polecenia ruchu. Muszą jednocześnie kontrolować położenie głowicy, parametry cięcia i prędkość odpowiednią dla danego fragmentu konturu.
Gdy maszyna współpracuje z oprogramowaniem
Przykładem takiego podejścia są wycinarki laserowe polskiej firmy KIMLA, wyposażone w zintegrowany system CAD/CAM/NEST/CNC. Umożliwia on połączenie projektowania, przygotowania rozkroju i sterowania maszyną w jednym środowisku technologicznym.
W zależności od modelu i konfiguracji urządzenia mogą również współpracować z systemami zarządzania przedsiębiorstwem. Takie połączenie pomaga organizować przepływ informacji pomiędzy zamówieniami, planowaniem i produkcją.
KIMLA oferuje ponadto rozwiązania umożliwiające automatyczne opisywanie wycinanych detali. Oznaczenie części jeszcze przed jej wycięciem ułatwia późniejszą identyfikację i ogranicza konieczność ręcznego opisywania.
Gotowy detal to dopiero część procesu
Po zakończeniu cięcia elementy są odbierane ze stołu, kontrolowane i kierowane do dalszych operacji. Mogą wymagać gięcia, spawania, obróbki wykończeniowej albo montażu.
Dlatego dobrze zaplanowana produkcja nie kończy się na samej wycinarce. Liczy się również sposób segregowania części, ich oznaczania oraz przekazywania na kolejne stanowiska.
Cyfrowy przepływ informacji pozwala ograniczać pomyłki i lepiej kontrolować realizację zamówień.
Nowoczesna produkcja metalowa pokazuje, jak skutecznie można połączyć wiedzę projektantów z możliwościami oprogramowania i zaawansowanych maszyn. To właśnie ta współpraca sprawia, że pomysł zapisany na ekranie komputera może szybko zamienić się w gotowy element wykorzystywany w rzeczywistym produkcie.